Vật liệu tiêu hao
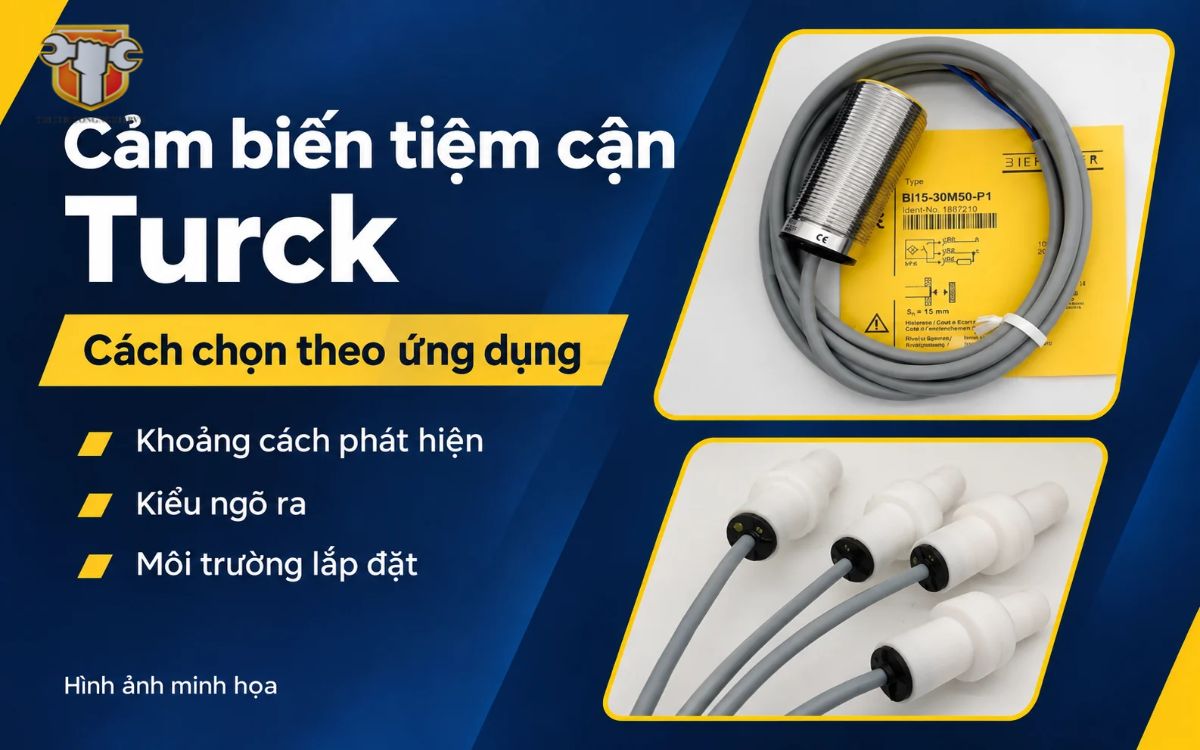
Cảm biến tiệm cận Turck và cách chọn đúng mã
Th11
Khi cần thay cảm biến tiệm cận Turck, bạn có thể gặp hai mã cùng ren M18 nhưng khác tín hiệu hoặc yêu cầu lắp đặt. Ngay cả khi cả hai đều vặn vừa gá cũ, bạn vẫn cần kiểm tra ngõ vào PLC và vị trí cần phát hiện. Để chọn đúng, hãy kiểm tra lần lượt bốn yếu tố gồm vật cần phát hiện, khe hở thực tế, kiểu gá và tín hiệu điện.
Cảm biến tiệm cận Turck dùng để làm gì?
Cảm biến tiệm cận Turck loại cảm ứng từ phát hiện chi tiết kim loại mà đầu dò không cần chạm vào chi tiết. Khi kim loại đi vào vùng phát hiện, cảm biến đổi trạng thái ngõ ra. Bộ điều khiển PLC dùng tín hiệu đó để xác nhận vị trí, đếm chi tiết hoặc nhận biết cơ cấu đã đi hết hành trình.
Ví dụ, để biết bàn trượt đã về vị trí ban đầu, bạn có thể hướng đầu dò vào một cữ kim loại gắn trên bàn trượt. Nếu cần kiểm tra chai nhựa đã tới trạm đóng gói, hãy cân nhắc cảm biến quang hoặc điện dung theo vật liệu, khoảng cách và chỗ lắp.
| Nhu cầu | Vật cảm biến phát hiện | Điều cần kiểm tra |
|---|---|---|
| Xác nhận bàn trượt đã về vị trí | Cữ kim loại trên bàn trượt | Khe hở lớn nhất khi cơ cấu dừng |
| Đếm chi tiết trên băng tải | Chi tiết kim loại đi ngang đầu dò | Kích thước chi tiết nhỏ nhất và tốc độ băng tải |
| Ghi nhận chuyển động quay | Gờ hoặc cữ kim loại trên bộ phận quay | Khe hở khi quay và khả năng nhận xung của PLC |
Chọn khoảng cách phát hiện theo khe hở thực tế
Đo khe hở ở vị trí cần nhận tín hiệu
Khe hở là khoảng cách từ mặt đầu dò đến chi tiết kim loại. Khi chọn mã, hãy ghi cả khe hở nhỏ nhất và lớn nhất tại vị trí cần phát hiện. Bạn có thể xem bản vẽ hoặc kiểm tra khi máy đã được cô lập năng lượng theo quy trình tại xưởng.
Ví dụ, khe hở đo được khi bàn trượt đứng yên có thể tăng khi cụm gá có độ rơ. Nếu chỉ đo ở một vị trí, bạn dễ bỏ qua điểm mà chi tiết cách xa đầu dò nhất. Khi so sánh các mã, dùng khe hở lớn nhất để đánh giá khả năng phát hiện và khe hở nhỏ nhất để kiểm tra nguy cơ đầu dò chạm vào chi tiết.
Đọc hai thông số khoảng cách trên datasheet
Sn là khoảng cách phát hiện danh định. Khi chọn vị trí gá, hãy xem thêm khoảng cách tác động bảo đảm và điều kiện thử mà hãng công bố. Hai thông số này giúp bạn đánh giá khe hở dự kiến có phù hợp với mã đang xem hay không.
Chẳng hạn, mã BI5U-M18-AP6X-H1141 có khoảng cách danh định 5 mm. Datasheet ghi khoảng cách tác động bảo đảm đến 0,81 × Sn, tương ứng khoảng 4,05 mm trong điều kiện hãng quy định. Nếu khe hở trên máy thường gần 5 mm, hãy kiểm tra lại vị trí gá hoặc xem mã khác phù hợp hơn.
Kiểm tra vật liệu và kích thước chi tiết
Khi đổi từ thép sang nhôm hoặc đồng, một số cảm biến cảm ứng từ có thể phát hiện ở khoảng cách khác. Hãy kiểm tra hệ số hiệu chỉnh theo vật liệu trong datasheet. Nếu dây chuyền dùng nhiều loại kim loại mà vị trí gá cố định, có thể cân nhắc dòng uprox Factor 1 của TURCK.
Bên cạnh vật liệu, hãy chú ý kích thước và đường đi của chi tiết. Một chi tiết nhỏ đi lệch khỏi tâm đầu dò có thể cho kết quả khác với mẫu thử tiêu chuẩn. Khi chạy thử, nên dùng chi tiết thật và kiểm tra cả vị trí mà khe hở lớn nhất.
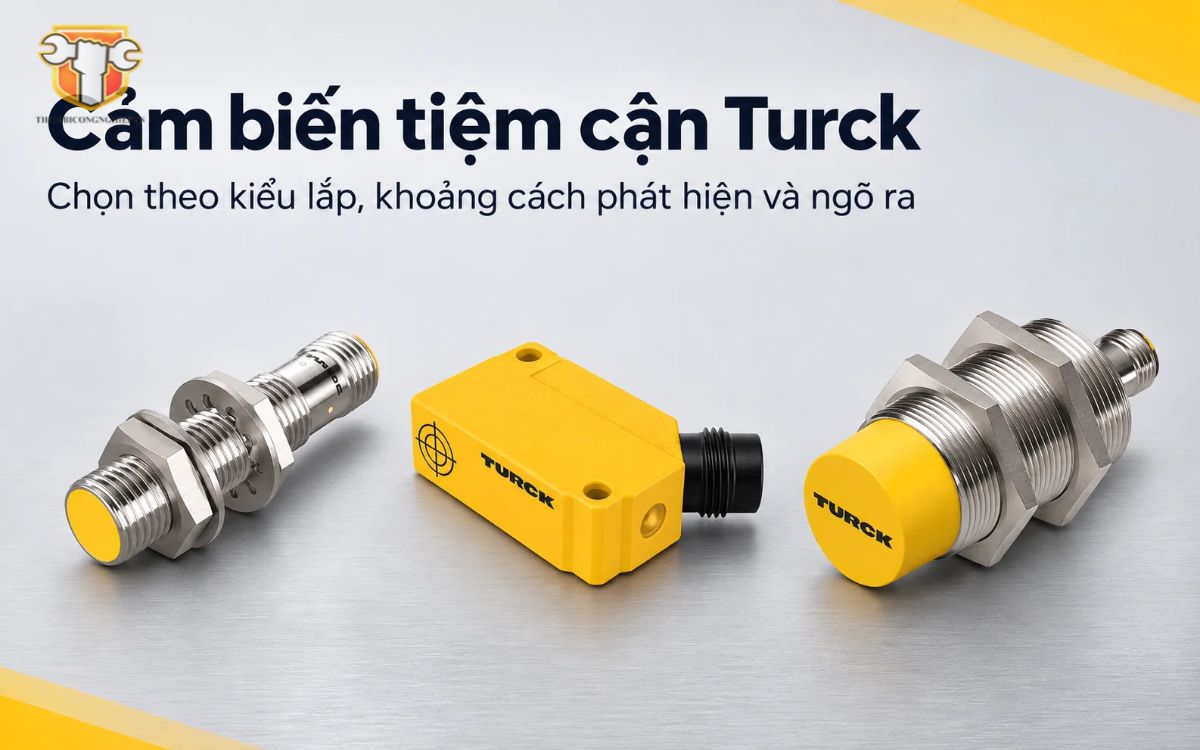
Khi nào nên chọn loại lắp chìm hoặc lắp nổi?
Bạn có thể phân biệt hai kiểu lắp bằng cách nhìn vào phần kim loại bao quanh đầu dò. Đây là điểm nên kiểm tra trước khi mua vì cảm biến cùng đường kính ren vẫn có thể yêu cầu khoảng hở khác nhau.
| Kiểu lắp | Khi nào nên cân nhắc | Kiểm tra trên bản vẽ |
|---|---|---|
| Lắp chìm (flush) | Cần đặt mặt đầu dò ngang với bề mặt gá kim loại | Vị trí mặt đầu dò và giới hạn lắp của mã |
| Lắp nổi (non-flush) | Gá có đủ chỗ để đầu dò nhô ra | Độ nhô và khoảng trống quanh đầu dò |
Nếu đầu dò nằm sát đai ốc, thành gá hoặc một cảm biến khác, hãy xem kích thước lắp tối thiểu trong tài liệu của đúng mã. Với vị trí sát nắp che, đo thêm chiều dài thân và chỗ cắm giắc. Một mã vừa lỗ ren vẫn có thể vướng khi lắp đầu nối và đi dây.
Chọn tín hiệu PNP, NPN, NO hay NC?
PNP và NPN phải phù hợp với ngõ vào PLC
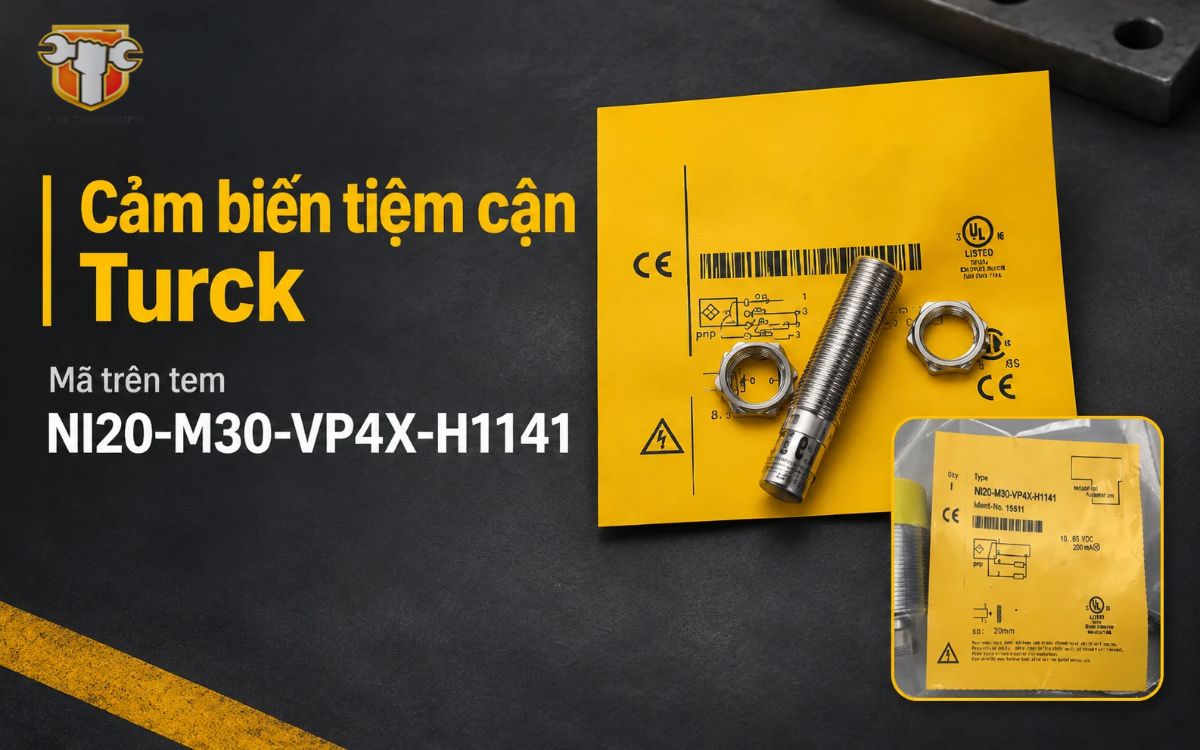
Khi ngõ ra tác động, PNP cấp dòng từ phía dương, còn NPN kéo dòng về phía 0 V. Để chọn đúng, hãy lấy mã module PLC và xem sơ đồ ngõ vào, đặc biệt là cách đấu chân chung. Nếu cảm biến cũ còn tem, dùng mã trên tem để đối chiếu thêm.
Nguồn 24 VDC là thông tin về điện áp. Bạn vẫn cần kiểm tra PNP hay NPN và sơ đồ chân để xác nhận cảm biến tương thích với tủ điện đang dùng.
NO và NC cho biết ngõ ra đổi trạng thái thế nào
Với loại NO (thường mở), ngõ ra tác động khi phát hiện vật. Với loại NC (thường đóng), ngõ ra ngắt khi phát hiện vật. Nếu chuyển từ NO sang NC, PLC có thể nhận trạng thái ngược với logic đang dùng. Trong lần chạy thử, hãy kiểm tra tín hiệu cả khi có vật và khi không có vật.
Với máy đếm nhanh, kiểm tra thêm tần số chuyển mạch của cảm biến và thời gian PLC cần để nhận một xung. Chẳng hạn, mỗi chi tiết có thể tạo ra một xung nhưng PLC vẫn bỏ sót nếu xung ngắn hơn thời gian lọc đầu vào. Nếu cảm biến tham gia chức năng bảo vệ người vận hành, cần đối chiếu thiết bị thay thế với thiết kế an toàn của máy.
Ví dụ đọc mã TURCK BI5U-M18-AP6X-H1141
Giả sử bạn cần thay cảm biến có mã BI5U-M18-AP6X-H1141. Hãy dùng mã đặt hàng 1635140 để tra datasheet. Khi thấy một mã gần giống nhưng có thêm hậu tố, mở tài liệu của đúng biến thể trước khi so sánh.
| Thông số | Giá trị của mã 1635140 |
|---|---|
| Ren thân | M18 × 1 |
| Kiểu lắp | Lắp chìm |
| Khoảng cách phát hiện danh định | 5 mm |
| Điện áp làm việc | 10–30 VDC |
| Ngõ ra | PNP, thường mở (NO), 3 dây |
| Đầu nối điện | M12 × 1 |
| Tần số chuyển mạch | 1,5 kHz |
Trong ví dụ này, M18 là ren thân để lắp vào gá, còn M12 là ren đầu nối điện. Nếu muốn dùng lại cáp, hãy kiểm tra kiểu giắc và sơ đồ chân. Ở khu vực có dầu, ẩm hoặc thường xuyên vệ sinh, hãy xem điều kiện sử dụng của cả cảm biến và đầu nối sau khi ghép.
Áp dụng bảng khi thay cảm biến trên băng tải
Giả sử gá cũ dùng ren M18 và cảm biến mới cũng có ren M18. Nếu sơ đồ PLC cho thấy máy cần ngõ ra PNP thường mở, mã trong bảng đáp ứng phần tín hiệu đó. Tiếp theo, hãy xem chỗ gá có phù hợp với kiểu lắp chìm và khe hở có nằm trong phạm vi làm việc của mã hay không.
Nếu một trong các dữ kiện còn thiếu, hãy ghi lại để kiểm tra trước khi chọn. Ví dụ, bạn có thể xác nhận được ngõ ra từ sơ đồ điện nhưng chưa biết kích thước chi tiết nhỏ nhất chạy qua băng tải. Khi đó, thông tin về chi tiết sẽ giúp xác định nên dùng mã 5 mm hay xem thêm phương án khác.
Bốn bước kiểm tra trước khi đặt mua
- Chụp ảnh tem cảm biến cũ. Ảnh nên thấy toàn bộ mã và hậu tố. Nếu tem mờ, bổ sung ảnh gá, giắc cắm và thông tin từ sơ đồ điện hoặc danh mục linh kiện của máy.
- Ghi điều kiện tại chỗ lắp. Cho biết vật cần phát hiện làm bằng gì, kích thước ra sao và khe hở lớn nhất là bao nhiêu. Nếu gá có vách kim loại sát đầu dò, gửi thêm ảnh hoặc kích thước vị trí đó.
- Đối chiếu điện và cáp. Kiểm tra dải điện áp, ngõ ra PNP/NPN, NO/NC và sơ đồ chân. Với mã dây liền, xác nhận chiều dài dây cần dùng. Với mã dùng giắc rời, kiểm tra khả năng tận dụng cáp cũ.
- Kiểm tra tín hiệu khi chạy thử. Kỹ thuật viên nên dùng chi tiết thật, quan sát tín hiệu tại PLC và kiểm tra ở các vị trí có khe hở khác nhau theo quy trình của máy. Với băng tải đếm sản phẩm, nên thử ở tốc độ làm việc dự kiến.
Khi hỏi báo giá, bạn có thể gửi thietbicongnghiepvn mã đầy đủ, số lượng và ảnh tem. Nếu cần tìm mã tương đương, bổ sung ảnh chỗ lắp và mã module PLC để có cơ sở đối chiếu. Với lịch bảo trì đã chốt, hãy xác nhận thời gian giao và cáp đi kèm trước khi đặt.
Câu hỏi thường gặp
Cảm biến tiệm cận Turck có phát hiện nhôm và inox không?
Có. Khoảng cách phát hiện phụ thuộc vào mã cảm biến, loại kim loại và kích thước chi tiết. Nếu dây chuyền xử lý nhiều vật liệu, hãy xem hệ số hiệu chỉnh của mã hoặc cân nhắc dòng Factor 1.
Có thể thay cảm biến Turck 5 mm bằng loại 8 mm không?
Có thể cân nhắc nếu mã 8 mm phù hợp với gá và tín hiệu PLC. Khi chạy thử, hãy xem cảm biến có báo sớm hơn vị trí cần xác nhận hoặc nhận nhầm chi tiết kim loại bên cạnh hay không.
Chỉ biết ren M18 thì có đặt hàng được chưa?
Hãy xác nhận thêm khoảng cách phát hiện, kiểu lắp, điện áp, PNP/NPN, NO/NC và loại kết nối. Nếu tem còn đọc được, gửi ảnh toàn bộ mã là cách nhanh để đối chiếu.
Liên hệ
Để trao đổi về cảm biến Turck và yêu cầu báo giá theo mã sản phẩm, vui lòng liên hệ Thiết Bị Công Nghiệp VN:
- Địa chỉ: Phường Đại Phúc, Thành Phố Bắc Ninh
- Hotline: 0833 835 693
- Email: [email protected]
- Zalo: Chat Zalo: 0833 835 693